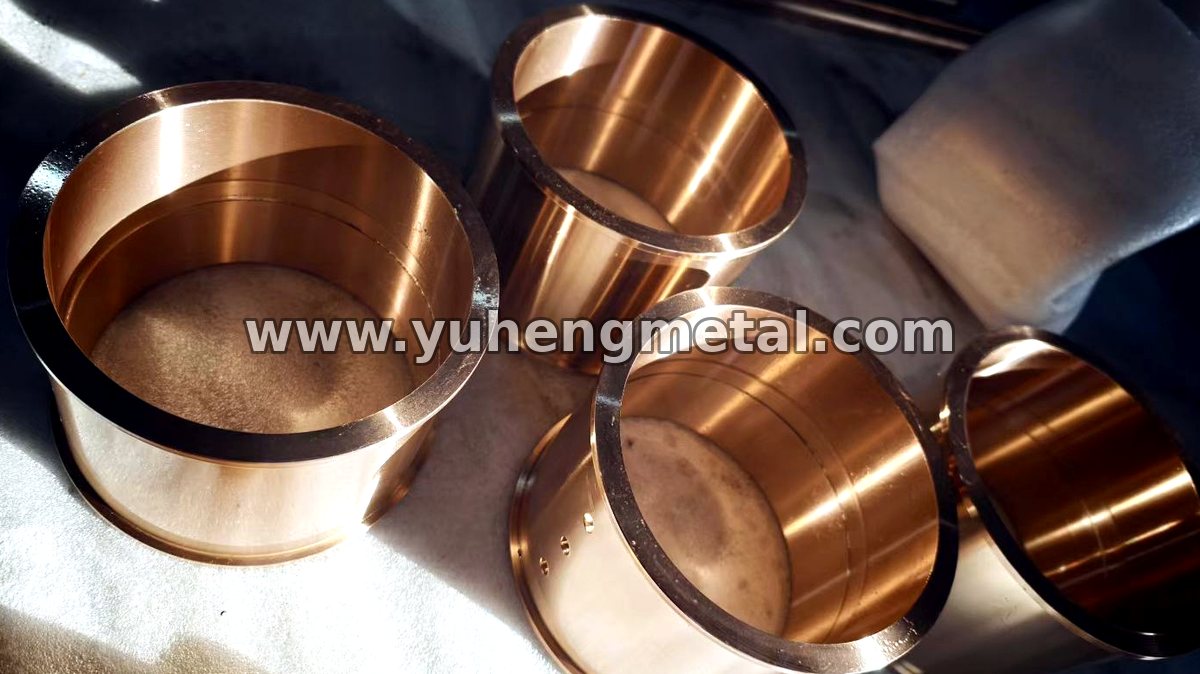
Los dos son aleaciones de cobre, los dos se usan en casquillos y cojinetes, y en un plano muchas veces se puede cambiar uno por otro según el precio. Pero se comportan de forma muy distinta contra un eje de acero: uno se adapta e incrusta la suciedad, el otro resiste el desgaste y soporta carga. Elegir entre bronce al aluminio y bronce al estaño es en realidad decidir sobre carga, velocidad y qué pasa cuando la lubricación falla.
Bronce al aluminio vs bronce al estaño: la diferencia de fondo
El bronce al estaño es cobre aleado principalmente con estaño, normalmente entre un 5 y un 12 %, a menudo con plomo y zinc. Es el bronce de cojinete clásico, lo bastante blando para asentarse, tolerante a la desalineación real y con buen acabado de mecanizado. Entre los grados habituales están ZCuSn10P1 y ZCuSn5Pb5Zn5, y el bronce al estaño al plomo conocido como C93200 o SAE 660.
El bronce al aluminio es cobre aleado principalmente con aluminio, en torno a un 9–11 %, con hierro y a veces níquel para afinar la estructura y subir la resistencia. Son típicos el ZCuAl10Fe3 y los bronces al níquel-aluminio C95400 y C95500. Es un material mucho más resistente y más duro.
Las composiciones exactas y las propiedades mínimas están en las normas (GB/T 1176 para fundiciones de cobre, las normas ASTM de fundición de aleaciones de cobre y EN 1982), no en un artículo. Lo que importa aquí es cómo se reparten el trabajo las dos familias.
Resistencia, dureza y capacidad de carga
El bronce al aluminio es aproximadamente el doble de resistente que el bronce al estaño y bastante más duro. Como orden de magnitud, los bronces al estaño colados se quedan en los cientos bajos de megapascales de resistencia a la tracción, mientras que los bronces al aluminio llegan a varios cientos: consulte la norma para el grado exacto. Eso se traduce directamente en capacidad de carga: los casquillos de bronce al aluminio soportan más carga y resisten mucho mejor la abrasión, el desgaste y la deformación, y mantienen la forma con presión específica alta. El bronce al estaño, más blando y más débil, se deforma y asienta en lugar de resistir.
Conformación, incrustación y protección del eje
Aquí está el contrapeso de la resistencia. La blandura del bronce al estaño permite que el casquillo se adapte a un eje ligeramente desalineado o que flexa, repartiendo la carga en vez de concentrarla en un borde, y permite que la arena abrasiva se incruste en el bronce en lugar de rayar el muñón. En servicio con polvo, mal alineado o con lubricación justa, ese comportamiento vale más que un extra de resistencia.
El bronce al aluminio tiene peor capacidad de incrustación y de conformación. Con la misma suciedad o desalineación tiende a rayar el eje, y la carga de borde puede agrietarlo o sobrecalentarlo. Si pasa del estaño al aluminio, mejore también la alineación, la limpieza y la lubricación; si no, lo más probable es que traslade la falla del casquillo al eje.
Velocidad, lubricación y agarrotamiento
El bronce al estaño es la mejor opción para velocidad alta y baja fricción, y tolera mejor la lubricación justa y las interrupciones cortas. El bronce al aluminio rinde mejor a velocidad baja o moderada con carga alta; es más propenso al gripado y al agarrotamiento contra un muñón de acero si se pierde la película de lubricante, y agradece un aporte de aceite fiable y generoso y un muñón duro o pulido.
Corrosión y temperatura
El bronce al aluminio resiste más la corrosión, y el bronce al níquel-aluminio en particular es una elección estándar en agua de mar y en muchos fluidos de proceso, donde además resiste la erosión. El bronce al estaño va bien en agua dulce y atmósferas industriales generales, pero aguanta peor el agua de mar y puede sufrir corrosión selectiva, sobre todo en grados con plomo o zinc.
En temperatura, el bronce al aluminio vuelve a llevar ventaja: conserva resistencia hasta temperaturas de servicio más altas y se oxida menos. El rango útil del bronce al estaño es más bajo, aunque sigue siendo amplio para servicio industrial normal.
Mecanizado y coste
El bronce al estaño se mecaniza con facilidad, sobre todo los grados al plomo, con buenos acabados y desgaste de herramienta moderado: una ventaja cuando el casquillo lleva tolerancias ajustadas o ranuras de aceite finas. Su materia prima, en cambio, es caro porque el estaño cuesta. El bronce al aluminio es más barato en materia prima pero más difícil de mecanizar: más fuerza de corte y ciclos más lentos. La diferencia de coste acabado es por eso menor de lo que sugieren los precios del metal, y puede desaparecer del todo en una pieza compleja.
Cómo elegir para casquillos y cojinetes
- Carga alta, velocidad baja o moderada, abrasivo o húmedo: bronce al aluminio; soporta la carga y aguanta el ambiente.
- Más velocidad, choque, desalineación, lubricación justa o suciedad: bronce al estaño; se adapta, incrusta y protege el eje.
- Agua de mar, ambiente marino o fluidos agresivos: bronce al aluminio, y bronce al níquel-aluminio cuando esté disponible, es la opción más segura.
- Casquillos pequeños de precisión con ranuras finas: un bronce al estaño de fácil mecanizado suele ser más sencillo y más barato de acabar.
- Servicio en caliente: bronce al aluminio, con atención a la holgura y a la lubricación.
Cuando cambia de material, revise el diseño. Pasar del estaño al aluminio sube la capacidad de carga pero normalmente pide mejor alineación, un muñón más duro o mejor acabado y lubricación fiable; donde la carga es cíclica, las ranuras de aceite y los alivios ayudan a repartirla. Confirme el grado contra la norma y pida la composición química (XRF o análisis espectroquímico) para que lo que llegue sea lo que pedía el plano.
Una nota sobre la sustitución
Ninguna de las dos aleaciones es mejor en todos los sentidos, y por eso se siguen colando las dos. El bronce al estaño compra tolerancia; el bronce al aluminio compra resistencia, desgaste y corrosión. Ajuste el material a la forma de fallo que quiere evitar y después diseñe la lubricación y los ajustes alrededor.
Preguntas frecuentes
¿Cuál es más resistente, el bronce al aluminio o el bronce al estaño?
El bronce al aluminio. Es aproximadamente el doble de resistente que el bronce al estaño y bastante más duro, así que soporta más carga y resiste mejor la abrasión. El bronce al estaño es más blando y más débil, pero se adapta a la desalineación e incrusta la arena, lo que protege el eje. Consulte la norma correspondiente para los valores mínimos exactos de cada grado.
¿Por qué no usar siempre el bronce al aluminio, que es más resistente?
Porque la resistencia es solo uno de los requisitos. El bronce al aluminio tiene peor capacidad de conformación y de incrustación, así que con suciedad, desalineación o lubricación justa puede rayar el eje, mientras que un bronce al estaño más blando asentaría y absorbería el problema. Al pasar al bronce al aluminio hay que mejorar a la vez la alineación, la limpieza y la lubricación.
¿Cuál va mejor en agua de mar o en servicio corrosivo?
El bronce al aluminio, y en particular el bronce al níquel-aluminio. Resiste el agua de mar y muchos fluidos de proceso, y también resiste la erosión. El bronce al estaño sirve para agua dulce y atmósferas industriales generales, pero aguanta peor el agua de mar y puede sufrir corrosión selectiva.
¿Qué aleación se mecaniza con más facilidad?
El bronce al estaño, sobre todo los grados al plomo, se mecaniza con desahogo, con poco desgaste de herramienta y buen acabado: útil para tolerancias ajustadas y ranuras de aceite finas. El bronce al aluminio cuesta más de mecanizar: mayores fuerzas de corte y más desgaste de herramienta, lo que recorta su ventaja de precio en materia prima.
¿Puedo sustituir el bronce al estaño por bronce al aluminio en un casquillo existente?
A menudo sí, pero no como un cambio equivalente. El bronce al aluminio sube la capacidad de carga y a la vez exige mejor alineación, una dureza y un acabado de muñón adecuados y lubricación fiable. Revise la holgura, las ranuras de aceite y los ajustes, y confirme el grado contra la norma antes de pedir.
Lecturas relacionadas
Casquillos de babbitt: grados de metal blanco, punto de fusión y cómo fallan
Cojinetes de muñón de horno rotatorio: diseño, recambio y servicio
Grados de bronce chinos vs ASTM/UNS: referencia cruzada
Cojinetes de aleación de zinc ZA303 frente al bronce
Productos relacionados
 Bronce al estaño / aluminio
Fundiciones de cobre y casquillos de bronce
Piezas centrifugadas o coladas en arena: bronce al estaño, al aluminio y latón; casquillos, camisas y anillos mecanizados.
Grados y procesos → Forros
 autolubricantes YH-ML
Aleación autolubricante para superficies deslizantes: 120 °C, 5 MPa, 40 m/s, con ranuras y taladros según plano.
Datos técnicos → Alternativa al babbitt
Cojinetes de aleación de zinc ZA303
Cojinetes y casquillos de alta resistencia para carga elevada; sustituyen al metal blanco.
Dureza y medidas →