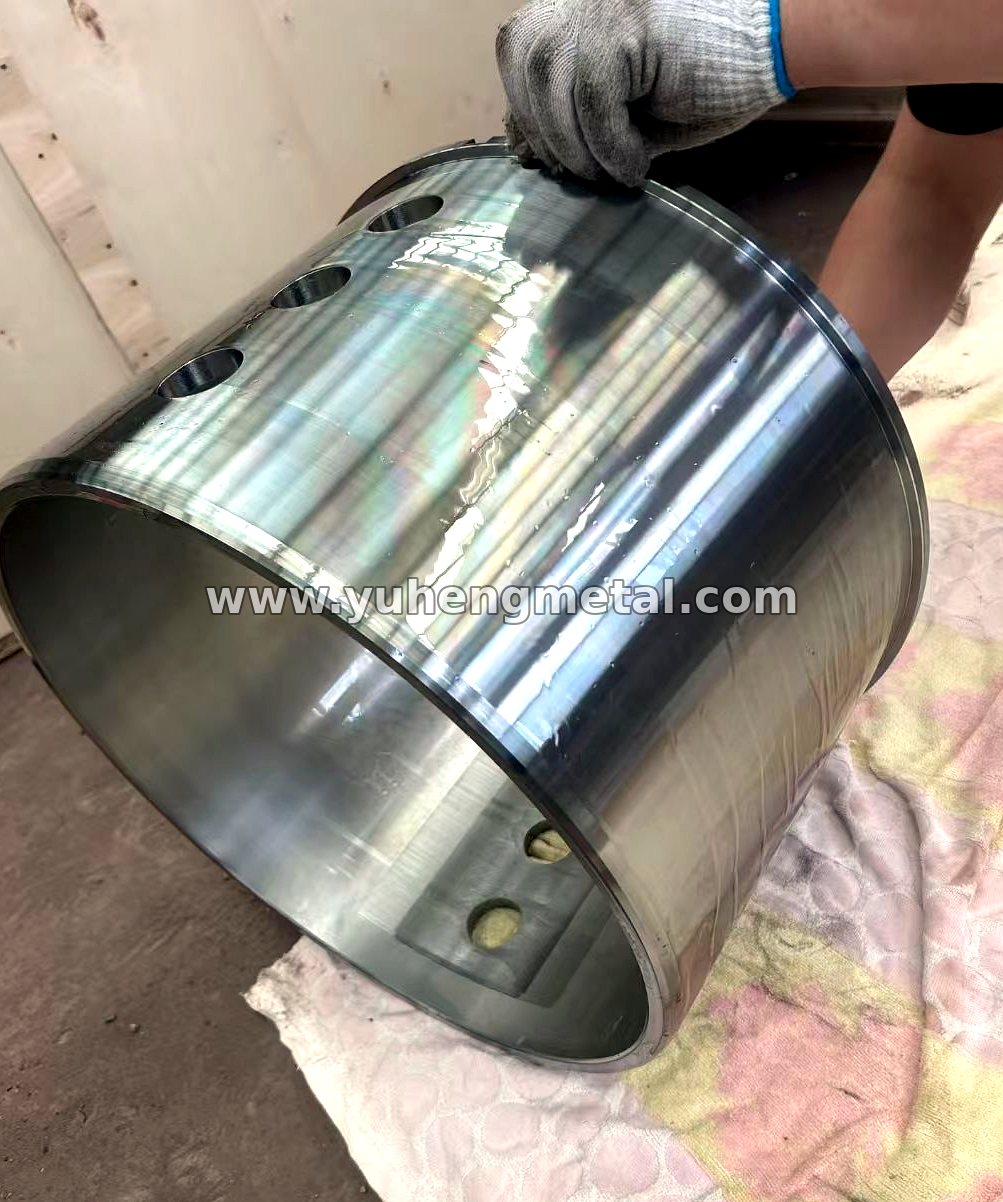
Tome un casquillo de babbitt y podrá marcar el forro con la uña. Ese mismo forro lleva cientos de toneladas de horno, turbina o molino sobre una película de aceite más fina que un cabello. Entender por qué funciona, y dónde deja de funcionar, es casi todo lo que hace falta para especificar y montar estos cojinetes.
El punto de fusión del babbitt (metal blanco)
Un cojinete de metal blanco, el babbitt, es una aleación de bajo punto de fusión por diseño, y su punto de fusión es de lo primero que pregunta un ingeniero, igual en los cuellos de cilindro de laminación que en los cojinetes de turbina. El babbitt al estaño funde entre 220 y 245 °C; el al plomo, algo más alto, entre 235 y 250 °C. Por grado ASTM B23:
| Grado (ASTM B23) | Base | Punto de fusión |
|---|---|---|
| Grado 1 | estaño | unos 223 °C |
| Grado 2 | estaño | unos 241 °C |
| Grado 3 | estaño | unos 240 °C |
| Grado 7 | plomo | unos 240 °C |
| Grado 8 | plomo | unos 237 °C |
| Grado 15 | plomo | unos 248 °C |
El punto de fusión no es el límite de trabajo: el babbitt se ablanda mucho antes de fundirse. El grado 2 baja de unos 24 HBW a 20 °C a unos 12 HBW a 100 °C. Lo que fija un régimen seguro es la temperatura de la película de aceite, no el punto de fusión.
Qué es realmente el metal babbitt
El metal babbitt, también llamado metal blanco o simplemente metal de cojinetes, es una aleación de cojinete de bajo punto de fusión que toma el nombre de Isaac Babbitt, que patentó la primera versión en 1839. No es un material único sino una familia, y comercialmente importan dos ramas:
- Babbitt al estaño: estaño con antimonio y cobre, normalmente alrededor de un 8 % de antimonio con un 4 % de cobre, o los grados de mayor antimonio. Da la mejor capacidad de conformación y la mejor resistencia a la corrosión, y sigue siendo el estándar en turbinas, generadores, bombas grandes y demás maquinaria de alta velocidad.
- Babbitt al plomo: plomo con antimonio y estaño. Más barato, admite temperaturas algo mayores y soporta menos carga; se evita cada vez más donde el contenido de plomo está restringido.
La microestructura es el truco entero. Una matriz blanda lleva partículas intermetálicas duras repartidas de forma uniforme: cubos de estaño-antimonio y agujas de compuestos cobre-estaño. Las partículas duras toman la carga y resisten el desgaste; la matriz blanda cede, se adapta al muñón y deja que el grano se incruste en lugar de rayar el eje.
Por qué el forro es delgado, y por qué lo delgado es el punto
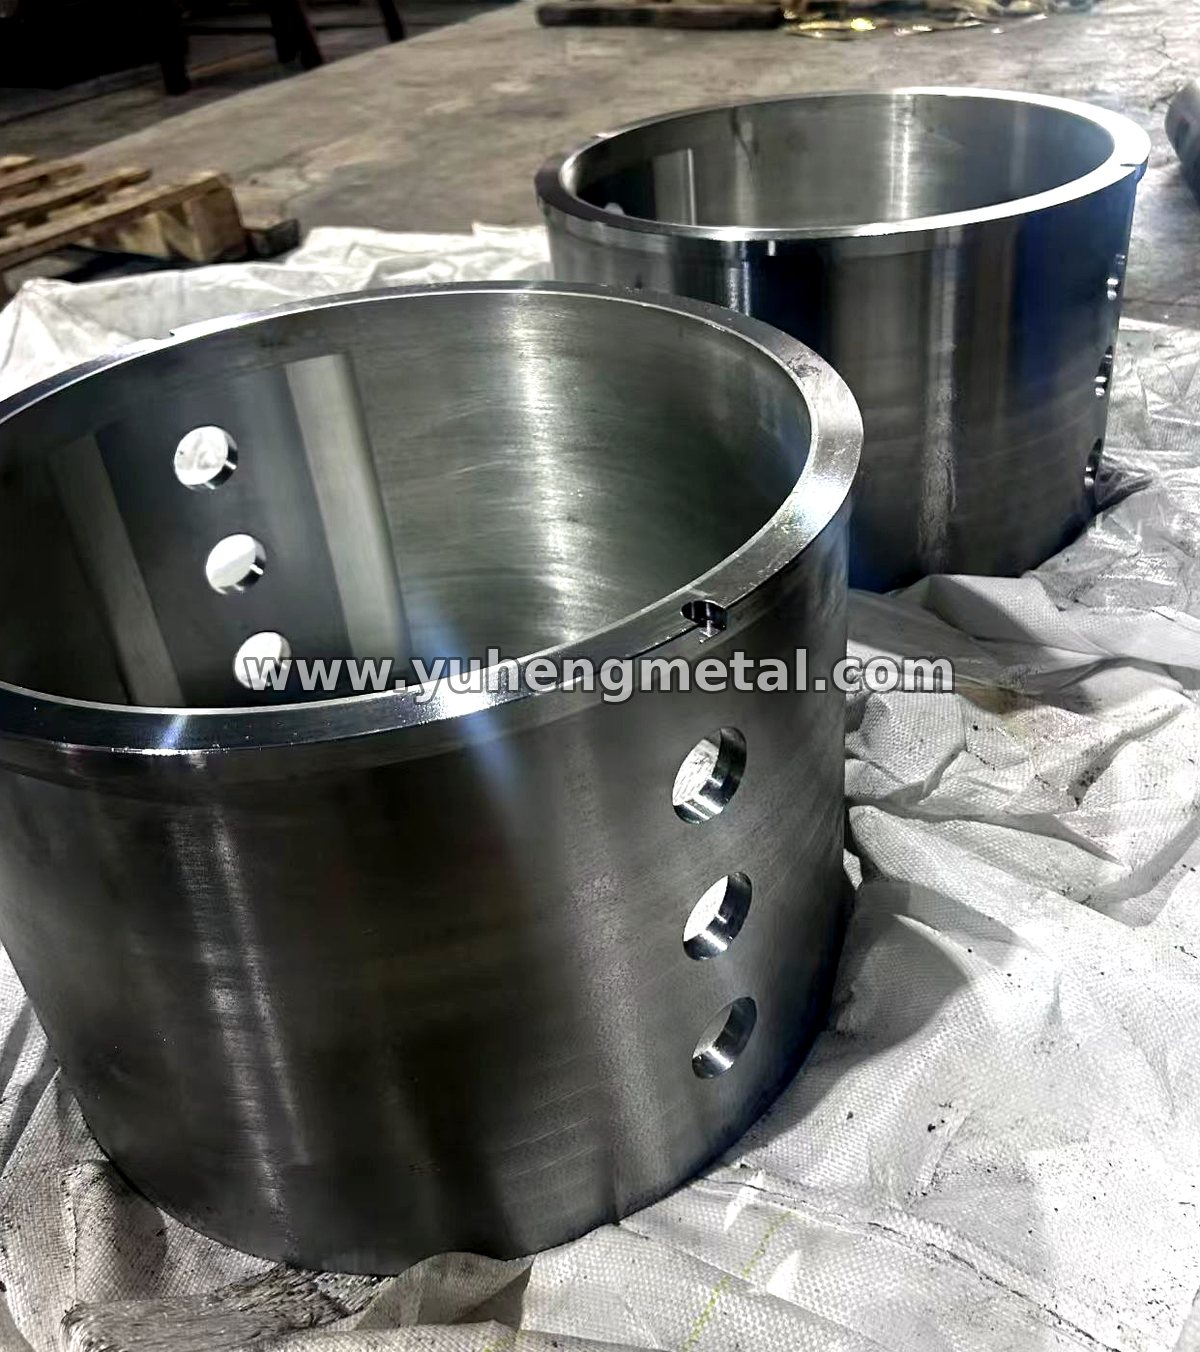
El babbitt tiene poca resistencia a la fatiga, así que casi nunca se usa como cojinete macizo. Va unido como capa delgada, de 1–5 mm en lo habitual y menos aún en máquinas rápidas, sobre un respaldo de acero, fundición o bronce. Esa combinación es lo que un ingeniero llama casquillo de cojinete: un respaldo resistente que lleva una superficie blanda y adaptable.
Lo delgado no es una concesión, es un requisito. Cuanto más fino es el forro, más carga soporta antes de que aparezca la fatiga y más fácil sale el calor de la superficie del cojinete. Un forro demasiado grueso falla pronto; uno del espesor correcto y bien unido dura más que el intervalo de mantenimiento.
Cómo un cojinete de película de aceite soporta la carga
A la velocidad de régimen el muñón arrastra aceite hacia la holgura convergente entre él y el casquillo, y forma una cuña de presión que separa el eje del metal. En una máquina sana las dos superficies no llegan a tocarse: la carga va sobre la película. El forro se gana el sueldo en los momentos en que esa película no está:
- Arranque y parada, cuando el eje gira demasiado despacio para formar película.
- Paradas bajo carga, cuando el aceite se escurre y el muñón descansa sobre el casquillo.
- Sobrecarga y desalineación, cuando la película adelgaza en el borde del cojinete.
- Aceite contaminado, cuando la arena atraviesa la película.
En cada uno de esos casos el forro blando cede, incrusta la partícula o se desgasta antes, y el eje caro sobrevive. Ese es el trato que un cojinete de babbitt hace con su máquina.
Babbitt al estaño vs babbitt al plomo
El babbitt al estaño y el al plomo son las dos familias en uso comercial. Se diferencian en metal base, punto de fusión, capacidad de carga y coste, y la elección entre ellas decide cómo se comporta el cojinete en servicio.
| Propiedad | Babbitt al estaño | Babbitt al plomo |
|---|---|---|
| Composición típica | Sn con 7–8 % Sb y 3–4 % Cu | Pb con 10–15 % Sb y 1–10 % Sn |
| Punto de fusión | unos 220–245 °C | unos 235–250 °C |
| Capacidad de carga | alta | moderada |
| Temperatura admisible | unos 130 °C en continuo, hasta unos 150 °C (ASTM grado 2) | parecida, con menos capacidad de carga |
| Resistencia a la corrosión | buena | menor; sensible al agua y al aceite ácido |
| Coste relativo | más alto (contenido de estaño) | más bajo |
| Uso típico | turbinas, generadores, bombas grandes, ejes rápidos | cojinetes industriales generales donde manda el coste |
En hornos, molinos, bombas y reductores, la elección suele estar entre un grado al estaño estándar y una alternativa al plomo. Cuando la máquina es una turbina o un generador rápido, el estaño es la única respuesta sensata.
Babbitt, bronce o base zinc: qué forro para cada servicio
La mayoría de las consultas que llegan como «cojinete de babbitt» acaban siendo una elección entre cuatro familias. La tabla de abajo es la que usamos en el taller cuando un cliente manda un plano y un servicio, y es a propósito cualitativa: los números que deciden un cojinete son la holgura y la película de aceite; la temperatura decide aparte, y ninguna cifra de resistencia los sustituye.
| Forro | Capacidad de carga | Velocidad | Conformación / tolerancia a la suciedad | Lubricación | Dónde va |
|---|---|---|---|---|---|
| Babbitt al estaño (ASTM B23 grados 2 y 3) | Alta, si el forro se mantiene delgado y bien unido | Muy alta | Muy alta: incrusta partículas y tolera desalineación | Película de aceite continua imprescindible | Turbinas, generadores, bombas y ventiladores rápidos, piñones de laminación |
| Babbitt al plomo (grados 7, 8 y 15) | Moderada | Alta | Alta: incrusta partículas y tolera cierta desalineación | Película de aceite continua imprescindible | Ejes industriales generales donde manda el coste y no hay agua ni aceite ácido |
| Bronce al estaño o al plomo (fundiciones de cobre) | Alta | Moderada a alta | Buena: menos tolerante a la suciedad que el babbitt | Aceite o grasa; aguanta mejor las interrupciones cortas | Trituradoras, piñones de molino, ejes lentos y pesados, casquillos con punto de engrase |
| Base zinc ZA303 (cojinetes de zinc) | Alta para un cojinete macizo a velocidad moderada | Baja a moderada | Aceptable: necesita buena alineación y holgura generosa | Aceite o grasa; aguanta donde un babbitt se pegaría | Almohadillas de muñón de horno, placas de forro, recambios donde la velocidad es baja y la carga constante |
En corto: si el eje es lo bastante rápido para formar una película de aceite decente, el babbitt sigue siendo la mejor superficie de la planta. Si el servicio es lento, pesado y engrasado, un bronce macizo o una aleación base zinc ahorran tanto el intervalo de recubrimiento como el coste. Cuando una máquina se ha pasado de babbitt a base zinc, revise la holgura: las aleaciones de zinc dilatan más que el acero, así que la holgura en frío tiene que ser mayor que la cifra de babbitt del plano viejo.
Cuatro preguntas resuelven casi todos los casos: a qué velocidad gira el eje, cuánto pesa la carga por unidad de área proyectada, a qué temperatura trabaja la carcasa y qué tal es la lubricación. Contestadas esas, la familia se elige sola. Si dos familias siguen encajando, mándenos el plano y el servicio y le decimos cuál colaríamos.
Cómo se fabrican los casquillos
- Preparación del respaldo. El respaldo de acero o de fundición se desengrasa y se limpia hasta metal brillante, y después se estaña, para que el forro se una metalúrgicamente y no quede solo apoyado en la superficie.
- Colado. El colado estático (por gravedad) va bien para almohadillas y casquillos irregulares; el centrífugo va bien para casquillos cilíndricos y da grano más fino, mejor unión y menos porosidad.
- Control del enfriamiento. La velocidad de enfriamiento decide el tamaño y el reparto de las partículas duras y la porosidad de contracción; ahí está casi todo el oficio del proceso.
- Ensayo de unión. El forro terminado se revisa por desunión, con inspección por ultrasonido o con martillo. Un forro que se ha levantado del respaldo falla en servicio por bien que se vea.
- Mecanizado. Diámetro interior, caras, ranuras, taladros de aceite, chaveteros y taladros de pasador se hacen según plano, con el diámetro interior ajustado a la holgura de funcionamiento especificada y no a una medida nominal.
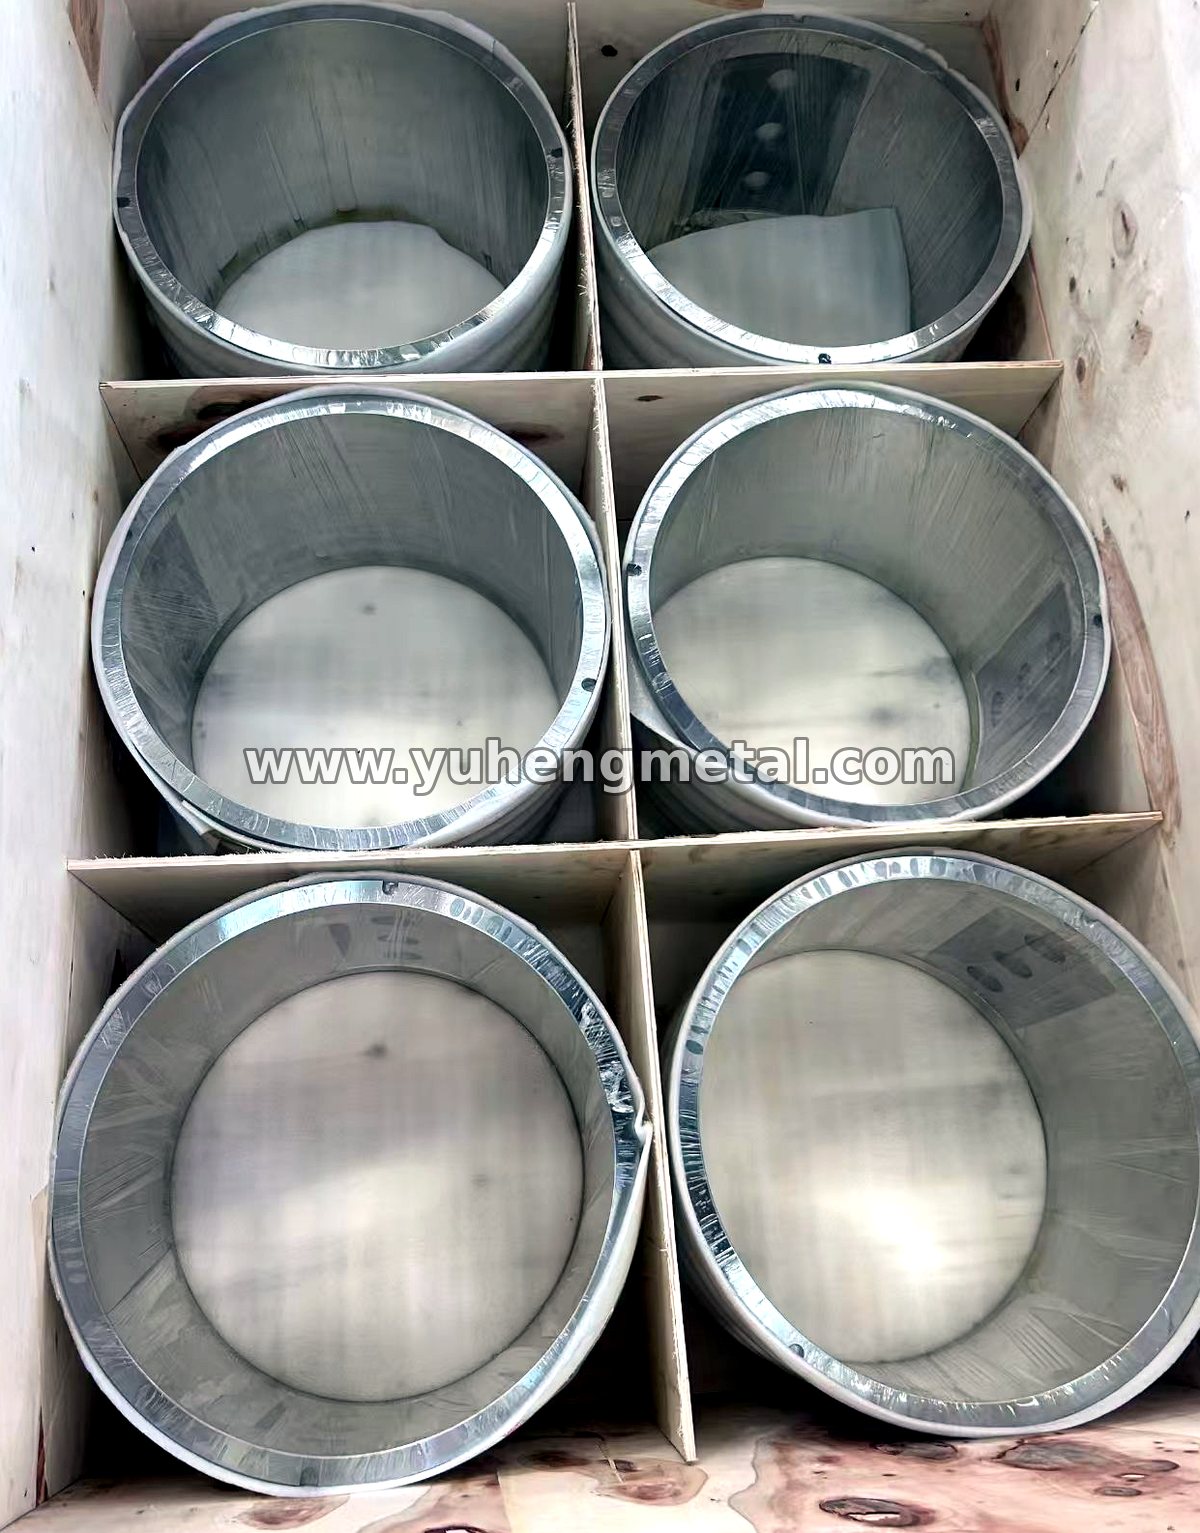
- Montaje y expedición. La holgura y la huella de contacto se comprueban antes de embalar, porque un casquillo que ajusta en frío rara vez se porta mal en caliente.
Cómo fallan, y qué indica la falla
- Pegado (wiping). El forro se embarra cuando sube la temperatura o se interrumpe el aceite. Mire el caudal, la viscosidad, la holgura y la carga, no el cojinete.
- Fatiga. Grietas y desprendimientos del forro bajo carga cíclica, casi siempre agravados por carga de borde por desalineación o por un forro más grueso de lo que el servicio necesita.
- Desunión. El forro se separa del respaldo tras un estañado pobre, contaminación o ciclos térmicos repetidos. El remedio es decapar y recolar, no calzar.
- Contaminación. Arena incrustada en la superficie significa que el aceite lleva suciedad: la respuesta es filtración, y hacer que el circuito de aceite lo demuestre.
- Corrosión. La entrada de agua o el aceite ácido atacan primero a los grados al plomo. Revise el aceite y el enfriador, y considere un forro al estaño.
Sustituir un casquillo desgastado
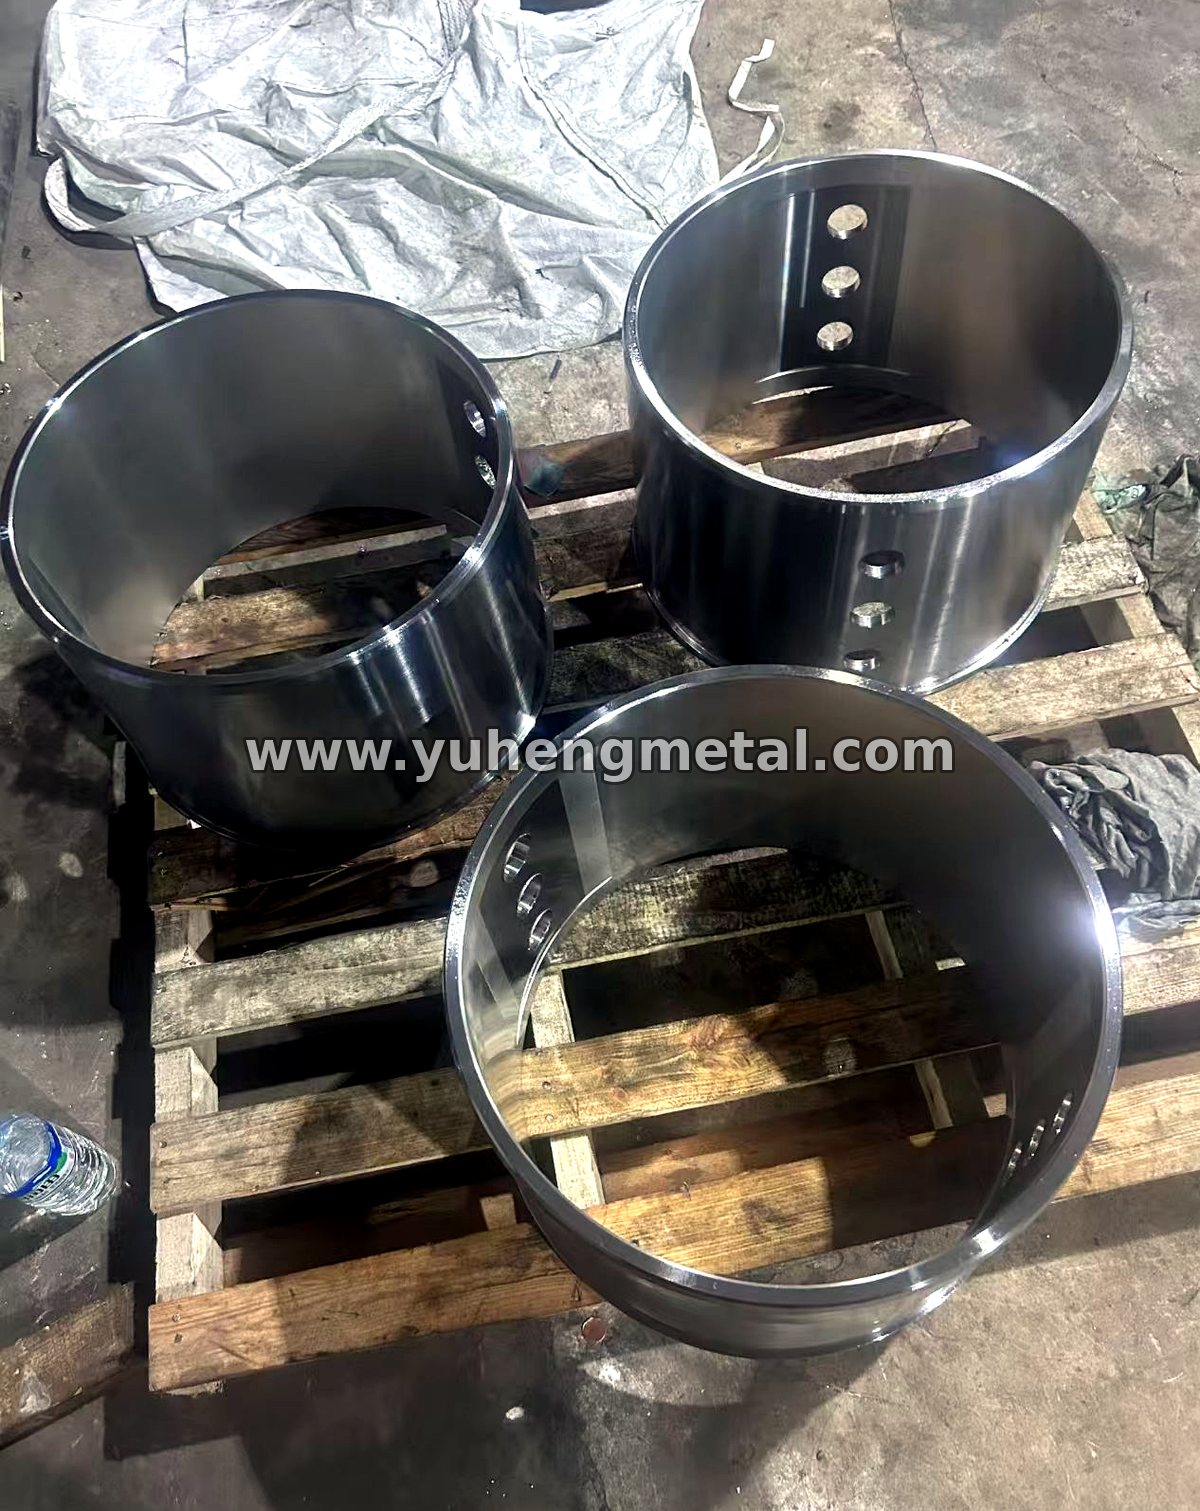
Casi todos los casquillos que fabricamos son recambios y no piezas de equipo original. Envíe el casquillo desgastado, un plano o una foto con las medidas principales, y medimos, hacemos ingeniería inversa, colamos, unimos y mecanizamos para que ajuste. Cuando falta la documentación original, los números que importan son el diámetro interior de la carcasa, el diámetro del muñón, el espesor de forro que admite la carcasa, la posición de las ranuras de aceite y el sistema de retención: chavetero, pasador o apriete.
Antes de poner el casquillo nuevo en servicio, revise la huella de contacto, fije la holgura, confirme que el aceite llega a la zona de carga por las ranuras y vigile la subida de temperatura en las primeras horas. Un cojinete que va frío tras el montaje suele seguir yendo frío.
Preguntas frecuentes
¿Qué diferencia hay entre el babbitt al estaño y el al babbitt al plomo?
El babbitt al estaño es estaño con antimonio y cobre: la mejor capacidad de conformación y la mejor resistencia a la corrosión, la mayor capacidad de carga y el coste más alto; es el estándar en turbinas, generadores, bombas grandes y ejes rápidos. El babbitt al plomo es plomo con antimonio y estaño: más barato y utilizable a temperatura algo mayor, pero con menos capacidad de carga y peor resistencia al agua y al aceite ácido. El babbitt al estaño funde entre 220 y 245 °C; el al plomo, algo más arriba, entre 235 y 250 °C.
¿Qué diferencia hay entre el babbitt y el bronce?
El babbitt es una aleación blanda de bajo punto de fusión, a base de estaño o plomo, que se usa como forro delgado unido a un respaldo de acero o de fundición. El bronce es una aleación de cojinete maciza a base de cobre. El babbitt se adapta mejor al muñón y se traga la suciedad; el bronce soporta más carga y aguanta mejor la temperatura.
¿Cuál es el punto de fusión del metal blanco (babbitt)?
El babbitt al estaño funde entre 220 y 245 °C y el al plomo, algo más alto, entre 235 y 250 °C. Por grado ASTM B23: grado 1, unos 223 °C; grado 2, unos 241 °C; grado 3, unos 240 °C; al plomo, grado 7 unos 240 °C, grado 8 unos 237 °C y grado 15 unos 248 °C. El punto de fusión no es el límite de trabajo: el babbitt se ablanda mucho antes de fundirse; el grado 2 baja de unos 24 HBW a 20 °C a unos 12 HBW a 100 °C. Lo que fija un régimen seguro es la temperatura de la película de aceite, no el punto de fusión.
¿Puede un cojinete de babbitt funcionar sin aceite?
No. El babbitt depende de una película de aceite. La marcha en seco destruye el forro en minutos, y una parada corta bajo carga sin aporte de aceite ya marca la superficie. Restablecer el caudal de aceite y la refrigeración es siempre más urgente que el cojinete mismo.
¿Qué espesor debe tener el forro de babbitt?
En la mayoría de casquillos y almohadillas industriales, de 1–5 mm de forro sobre un respaldo sano. Un forro más delgado soporta más carga sin fatiga, pero exige mejor unión y una carcasa más recta; un forro grueso perdona más en el colado y falla antes.
¿Pueden fabricar un casquillo de recambio a partir de nuestra pieza desgastada?
Sí. Envíe el casquillo desgastado, un plano o una foto con las medidas principales: diámetro interior de la carcasa, diámetro del muñón, espesor del forro, posición de las ranuras de aceite y sistema de retención. Hacemos ingeniería inversa, colamos, unimos y mecanizamos para que ajuste.
¿Cuántos tipos de cojinete de babbitt hay?
Dos familias, separadas por el metal base. El babbitt al estaño (ASTM B23 grados 1, 2 y 3) es estaño con un 7–8 % de antimonio y un 3–4 % de cobre: la mayor capacidad de carga, para turbinas, generadores y ejes rápidos. El babbitt al plomo (grados 7, 8 y 15) es plomo con un 10–15 % de antimonio y un 1–10 % de estaño: más barato, para cojinetes industriales generales donde no hay agua ni aceite ácido. Dentro de cada familia los grados se diferencian sobre todo en dureza y punto de fusión: el grado 2 funde cerca de 241 °C y el grado 15 cerca de 248 °C. La forma es otra cuestión: los casquillos macizos, los casquillos de acero con forro de babbitt y los casquillos gastados recubiertos de nuevo usan los mismos grados.
¿De qué está hecho el metal de cojinete babbitt?
El babbitt es un metal blanco de bajo punto de fusión a base de estaño o de plomo, endurecido con antimonio y un poco de cobre. Al estaño: del orden de un 7–8 % de antimonio, un 3–4 % de cobre y el resto estaño; funde entre 220 y 245 °C. Al plomo: del orden de un 10–15 % de antimonio, un 1–10 % de estaño y el resto plomo; funde entre 235 y 250 °C. La matriz blanda incrusta la arena en lugar de rayar el muñón, y por eso el forro se mantiene delgado y por eso un casquillo gastado se recuela en vez de cambiarse entero.
¿Ventajas e inconvenientes de un forro de babbitt?
Ventajas: se adapta muy bien, así que tolera una ligera desalineación; incrusta la suciedad y la arena en lugar de rayar el muñón; tiene poca fricción sobre una película de aceite; y se puede recolar, de modo que un casquillo gastado se recubre y no se desecha. Inconvenientes: poca resistencia a la fatiga, así que el forro tiene que ir delgado y bien unido; punto de fusión bajo, así que no admite temperatura y pierde dureza a medida que sube; y sin película de aceite continua no sirve para nada.
Productos relacionados
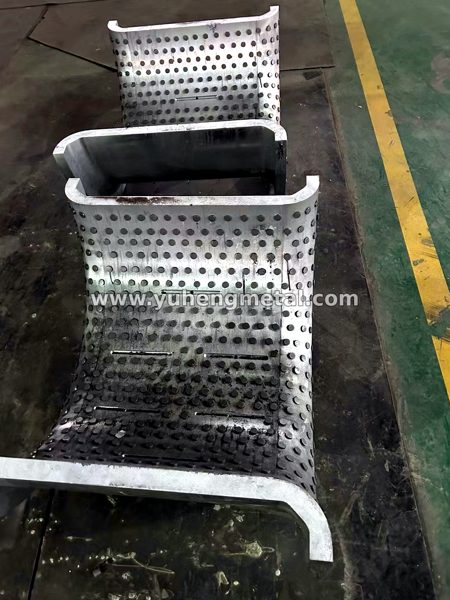 Hornos y molinos
Cojinetes de muñón y rodillos de apoyo
Cojinetes de muñón resistentes al desgaste, almohadillas de rodillo de apoyo y casquillos de eje hueco para hornos rotatorios, secadores y molinos.
Medidas y plazo →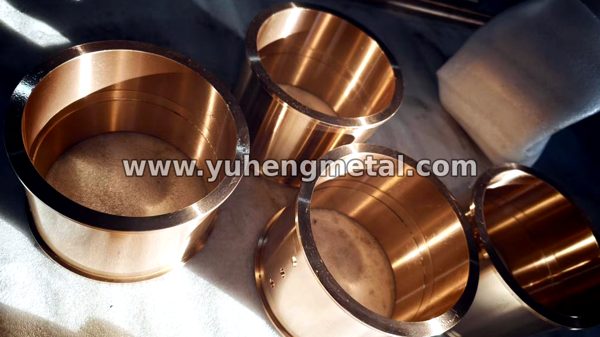 Bronce al estaño / aluminio
Fundiciones de cobre y casquillos de bronce
Piezas centrifugadas o coladas en arena: bronce al estaño, al aluminio y latón; casquillos, camisas y anillos mecanizados.
Grados y procesos → Alternativa al babbitt
Cojinetes de aleación de zinc ZA303
Cojinetes y casquillos de alta resistencia, con capacidad de carga alta y baja fricción: sustituto económico del metal blanco.
Dureza y medidas →¿Necesita casquillos de babbitt?
Los colamos y mecanizamos según plano, o a partir de un casquillo desgastado o de una medición en sitio: grados al estaño y al plomo, hasta 1.500 mm.