Qué es el CORC-G
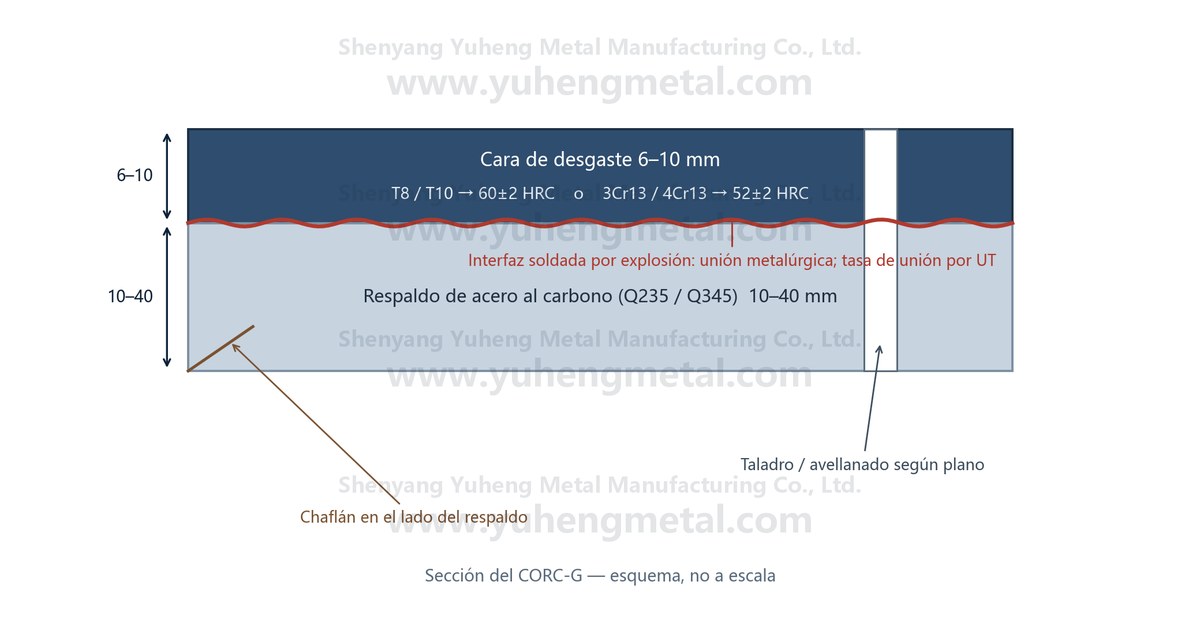
CORC-g® es una marca registrada y un producto de Josua CORTS Sohn GmbH (Alemania). La construcción que designa es una placa compuesta bimetálica, conocida en los trenes de laminación chinos como kusiban (酷斯板); nosotros suministramos BT-CW como equivalente independiente, fabricado según plano. No fabricamos CORC-g® ni tenemos vínculo con CORTS. Una de las caras es la cara de desgaste dura: acero de herramientas de alto carbono con estructura ledeburítica, T8 o T10, o un inoxidable martensítico, 3Cr13 o 4Cr13. La otra es acero al carbono común, y es la que aguanta la carga y recibe los tornillos.
Las dos se unen por soldadura por explosión. Una detonación lanza la placa de recubrimiento contra la placa base en ángulo; durante unos microsegundos la interfaz queda sometida a presión y cizallamiento extremos, y los dos metales se deforman y difunden entre sí. Lo que queda es una unión metalúrgica con interfaz ondulada, no una línea de adhesivo ni un recargue.
Esa diferencia decide dónde aguanta la placa. El recargue arrastra dilución y zona afectada térmicamente a la base; el adhesivo cede con la temperatura o el cizallamiento. La interfaz soldada por explosión resiste el corte y absorbe el impacto. Los costes también son reales: el proceso limita el tamaño de placa, el plazo es mayor que el de una placa normal y las piezas con forma se cortan según plano.
El nombre es una marca registrada de CORTS, no un grado genérico: las oficinas técnicas lo escriben porque es la placa que montó el fabricante del equipo; la misma construcción también aparece como «placa compuesta de desgaste», «acero compuesto» o «placa para ventana de carcasa». Lo que importa es la construcción: una cara dura, un respaldo de acero al carbono y una unión metalúrgica, no adhesiva.
Por qué dos capas y no una
Dureza y tenacidad tiran en direcciones opuestas en cualquier acero. Una placa templada en todo el espesor a 55–60 HRC lleva esa dureza en toda la sección, de modo que la misma estructura frágil queda donde llegan los tornillos y la carga de impacto. Bajo un planchón o un bloque, ahí empieza la grieta.
El compuesto reparte el trabajo. La cara lleva los carburos y la dureza que resisten la abrasión; el respaldo lleva la sección, los tornillos y la energía de impacto. La interfaz tiene que transmitir el cizallamiento entre ambas, y por eso lo primero que se verifica en la entrega es la unión, no la cifra de dureza.
Las dos caras
| T8 / T10 | Acero de herramientas de alto carbono con estructura ledeburítica, 60 ± 2 HRC. La mayor resistencia al desgaste de las dos; menor resistencia a la corrosión; para cascarilla caliente, deslizamiento abrasivo en seco y tonelajes altos. Más difícil de mecanizar y de soldar. |
|---|---|
| 3Cr13 / 4Cr13 | Inoxidable martensítico, 52 ± 2 HRC. Menos dureza, mejor resistencia a la corrosión y mecanizado más fácil; la elección habitual en servicio húmedo o ligeramente corrosivo, y en piezas con muchos taladros o radio de curvado cerrado. |
Las cifras del plano
Los datos publicados de CORC-g® se agrupan en los valores de abajo. Son el punto de partida de un plano, no un sustituto de la especificación del tren que va a montar el revestimiento.
| Cara de desgaste | Acero T8 / T10; inoxidable martensítico 3Cr13 / 4Cr13 |
|---|---|
| Dureza de la cara | 60 ± 2 HRC (T8, T10); 52 ± 2 HRC (3Cr13, 4Cr13) |
| Espesor de la cara | 6–10 mm |
| Respaldo | Acero al carbono, tipo Q235 / Q345 |
| Espesor del respaldo | 10–40 mm |
| Unión | Soldadura por explosión, metalúrgica |
| Forma de suministro | Placa, o revestimientos, correderas y guías cortados según plano |
| Corte | Plasma, chorro de agua o hilo; no se recomienda oxicorte sobre la cara |
Peso por metro cuadrado
La placa compuesta se cotiza por peso, así que el espesor compuesto fija buena parte del precio antes de mecanizar nada. El acero pesa 7,85 kg por milímetro de espesor y metro cuadrado:
| 6+10 mm (16 mm) | unos 126 kg/m² |
|---|---|
| 8+20 mm (28 mm) | unos 220 kg/m² |
| 10+40 mm (50 mm) | unos 393 kg/m² |
Un revestimiento de un metro cuadrado en 8+20 pesa alrededor de 220 kg antes de taladrar y preparar bordes. Esa cifra decide la capacidad de izaje, el tamaño de los tornillos y las horas de montaje, y conviene cerrarla antes de congelar el plano.
Dónde se paga sola
La aplicación clásica es el revestimiento de la ventana de la carcasa en los trenes desbastadores y acabadores: la superficie contra la que deslizan los asientos de cojinete, donde coinciden cascarilla, granalla e impacto. De ahí la misma placa pasa a los revestimientos de asientos de cojinete de cilindro de trabajo y de apoyo, a las guías y cajas de guía, a las correderas selladas, a los carriles de desgaste y a la canaleta de salida del tren.
El grado se elige por el servicio. Con impacto moderado y un taller que quiere mecanizar o soldar la pieza, el 3Cr13/4Cr13 a 52 HRC suele bastar. Cuando mandan la temperatura y la cascarilla, la cara ledeburítica T8/T10 justifica su precio.
La construcción viaja mucho más allá del tren: canaletas de mina, tolvas, la entrada de un molino de cemento, cualquier punto con abrasión por deslizamiento y sin sitio para una barra antidesgaste atornillada. Lo que cambia entre esos trabajos es el grado de la cara y el espesor del respaldo, no el principio. Vea también las placas antidesgaste bimetálicas y las placas de acero para herramientas, o la ficha de producto CORC-G con las mismas cifras.
Fabricación: lo que debe hacer el taller
Corte. Plasma, chorro de agua o hilo. El oxicorte calienta la cara y puede dejar un borde endurecido y agrietado; no se recomienda sobre la cara, y si se usa desde el respaldo, el corte debe quedar lejos de la línea de unión.
Taladrado. Los taladros se hacen normalmente desde el respaldo. Los pasantes que atraviesan la cara exigen herramienta de carburo y un piloto desde el respaldo; los avellanados se mecanizan en el respaldo para que la cabeza del tornillo quede por debajo de la superficie.
Conformado. La placa se curva, pero el radio mínimo crece con el espesor total. Una sección de 10+40 no toma el radio de una de 6+10, y un radio cerrado en una sección gruesa puede abrir la unión en el borde.
Soldadura. Se suelda solo al respaldo. Soldar la cara destruye su dureza y puede agrietarla; cuando el revestimiento va soldado, el chaflán corresponde al lado del respaldo y el cordón debe quedarse corto de la línea de unión.
Qué falla en servicio
- La cara se agota. Cuando desaparece la capa dura, el respaldo blando se desgasta en semanas. La solución es espesor, no un grado más duro.
- Desprendimiento en el borde. El impacto en un borde sin apoyo levanta la cara. Hay que achaflanar el borde y respaldar la zona de impacto.
- Delaminación. Casi siempre una unión aceptada sin una malla de UT seria; se nota como un golpe sordo y una placa levantada.
- Taladros ovalizados. Respaldo demasiado delgado para el tornillo, o el revestimiento trabajando contra una holgura. La profundidad del avellanado y la precarga del tornillo son parte del diseño.
- Corrosión del respaldo. El servicio húmedo o salino come el respaldo de carbono desde los bordes hacia dentro. La respuesta es cara 3Cr13 con respaldo inoxidable o recubierto, no una placa de carbono más gruesa.
La cláusula que se omite
La tasa de unión es el dato que más se deja ambiguo. La delaminación en una placa soldada por explosión se busca con inspección por ultrasonido, y el pedido debe fijar la cobertura y el nivel de aceptación, no solo una referencia de paso a una norma.
No existe una norma nacional china unificada para esta construcción. Los fabricantes trabajan con su propia norma de empresa, o con la especificación que el constructor del equipo importó con el tren. Decir «cumple norma nacional» no significa nada en este producto, y un contrato que lo dice es un contrato sin criterio de aceptación.
Fije también el punto de medición de dureza. Una lectura sobre la cara y otra después del mecanizado no siempre coinciden, y es mejor discutirlo antes de la entrega que después.
Tres formas de hacer un revestimiento
| Placa templada en todo el espesor | Una aleación, una dureza, fácil de comprar. Límites: dureza y tenacidad se compensan; agrietamiento por impacto; sin reparación local. |
|---|---|
| Recargue duro | Depósito grueso sobre una base barata. Límites: dilución y zona afectada; distorsión; lento en superficies grandes. |
| Bimetálico, CORC-G | Cara dura y respaldo tenaz, unión metalúrgica. Límites: límites de tamaño del proceso; plazo mayor; corte según plano. |
Qué enviar para cotizar
Envíe el plano del revestimiento con la orientación de la cara, el sobreespesor de mecanizado, el patrón de taladros y el chaflán marcados, más la cantidad y el tamaño de la placa en bruto. Un PDF o un croquis acotado alcanza para cotizar; una foto de la pieza desgastada nos ayuda a contrastar el servicio con el plano.
Respondemos con el espesor compuesto, el peso y el plan de corte. Si el plano nombra el grado de otro fabricante, envíe la dureza y la profundidad de capa de ese plano y revisamos la sección contra esas cifras antes de cotizar.